自動車試作工場が攻めの売却を選んだ理由とは?
従業員40名、自動車試作を主力とするC社。
受注は堅調で、工場はむしろ忙しい状態でした。
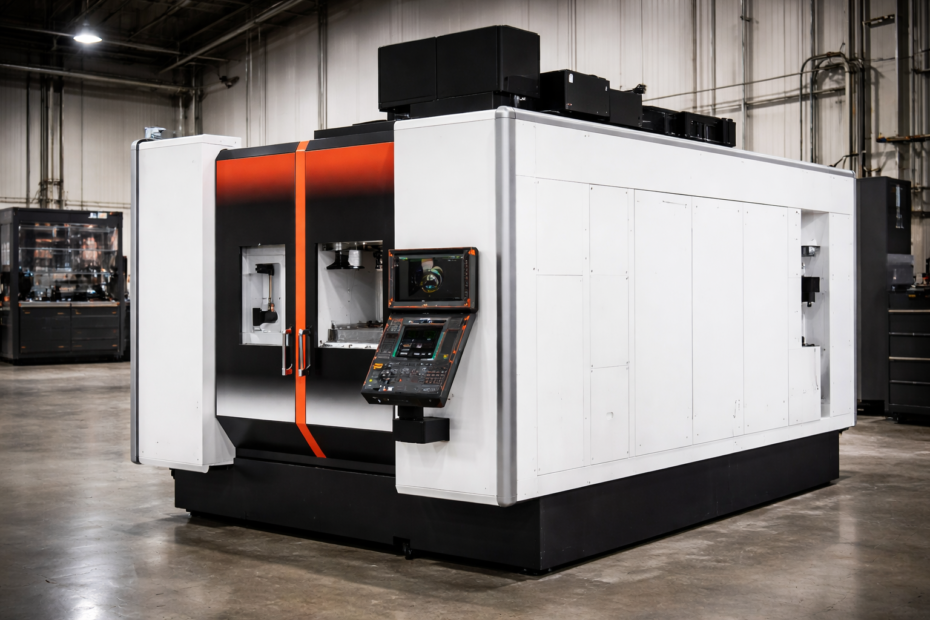
そんな中で、C社は五軸マシニングセンタを売却しました。
「仕事があるのになぜ売るのか」と聞かれれば、答えはこうです。
「仕事が多いからこそ、その機械が邪魔になった」と。
この記事では、C社の経緯をもとに、忙しい工場がなぜ五軸を手放したのか、どういう案件構成の変化が引き金になったのかを実務的に整理します。
これまで多くの製造業のお客様から設備のご相談をお受けする中で、「受注が増えているのに、なぜか現場が詰まる」というご相談は決して珍しくありません。
忙しいから設備が足りない、と考える前に、今ある設備が今の受注構成に本当に合っているかを一度棚卸ししてみる価値がある、というのが現場で感じている実感です。五軸マシニングセンタの稼働バランスや設備整理に迷っている場合は、まずは現状の棚卸しからでも構いません。お気軽にご相談ください。
なぜ”忙しい”のに五軸を売却したのか
【重要なお断り】本記事は守秘義務の観点から大幅にフィクションとして再構成したものです。あくまで「判断の参考事例」としてお読みください。
量産試作の増加
C社はもともと、単品・試作専門の加工業でした。
複雑形状の難削材(チタン・インコネルなどの高強度・難加工素材)を扱う案件が多く、五軸はその象徴的な設備でした。
ところが数年前から、受注の中身が少しずつ変わり始めました。
自動車業界ではEV化の動きに伴い、試作から量産移行のサイクルが短縮されているという話も聞かれます。
C社でも、「単品の複雑形状」よりも「中ロットの量産試作」の引き合いが増えていきました。
量産試作は、形状が比較的シンプルでも数が出る案件です。
繰り返し加工の効率が重要で、段取り時間をいかに短くするかが利益を左右します。
五軸の強みは、複雑形状をワンチャックで仕上げる精度と柔軟性にあります。
しかし量産試作の現場では、その強みが活きる場面が減っていきました。
3軸+治具の方が速い現実
C社で起きていた変化を、もう少し具体的に書きます。
量産試作の案件では、同じ形状を数十個から数百個加工する。
その場合、専用治具を作って3軸で回す方が、五軸でフレキシブルに加工するより圧倒的に速い。
五軸は段取りの自由度が高い反面、プログラムの準備と段取り調整に時間がかかります。
量産試作のように「形は決まっている・数が出る」案件では、この準備時間がボトルネックになります。
「五軸があるから五軸を使う」という判断が、実は工程全体の効率を下げていた。
C社の現場でそれが可視化されたのは、作業日報の工数分析を始めたタイミングでした。
段取り時間と機械占有の問題
C社の五軸の稼働を月単位で分解してみると、ある時期から傾向が変わっていました。
加工時間よりも段取り時間の比率が高くなっていた。
そして段取り中は、当然ながら機械は加工できません。
1台の五軸が長時間段取りで占有されている間、他の案件の段取り待ちが発生する。
忙しいはずなのに、ラインのどこかが詰まっている。
その”詰まり”の原因の一つが、五軸の段取り占有でした。
「稼働率は高い。でも生産性は上がっていない」という状態は、こういう構造から生まれます。
五軸が最適でなくなる瞬間
難削材比率の変化
C社が五軸を導入した当初、難削材案件は全体の40%以上を占めていました。
チタン合金や耐熱鋼など、工具負荷が高く切削条件の調整が必要な素材です。
五軸は、こうした難削材を複雑な角度から少ない段取りで加工できる点で優位性があります。
工具の当たり方を最適化しながら加工できるため、難削材との相性は本来高い。
ところが受注構成の変化に伴い、C社の難削材比率は数年で20%台まで下がっていました。
難削材比率が下がるということは、五軸の本来の強みが活きる案件が減るということです。
残った案件の多くは、3軸でも対応できる形状・素材の組み合わせでした。
難削材比率の推移(イメージ可視化)
| 時期 | 難削材比率 | 目安バー |
|---|---|---|
| 五軸導入当初 | 40%以上 | ████████░░ |
| 数年後(現在) | 20%台 | ████░░░░░░ |
同時5軸の”本当の強み”
ここで整理しておきたい点があります。
同時5軸加工の強みは、段取り回数の削減と複雑形状の高精度仕上げにあります。
5軸が同時に動くことで、ワークを固定したまま多方向から加工でき、位置決め誤差を最小化できる。
これは、精度が厳しい航空部品・医療部品・金型などで特に威力を発揮します。
逆に言えば、その強みが必要ない案件では、五軸である必然性がありません。
量産試作の中ロット・シンプル形状案件では、五軸の精度的優位性よりも段取り工数の削減が優先されます。
その場合、専用治具を使った3軸加工の方が、コストと速度の両面で合理的になります。
「五軸を持っているから高度加工ができる」ではなく、「この案件に五軸が必要か」という問い方が必要です。
工程分解とタクト短縮
C社が工数分析を進める中で出てきた発想が、工程分解でした。
五軸で1工程にまとめていた加工を、複数の3軸工程に分解する。
各工程にシンプルな治具と段取りを組み合わせることで、全体のタクトタイム(1個あたりの生産時間)が短縮できる。
「工程を増やすと管理が複雑になる」という反論もあります。
しかし量産試作の場合、工程が分かれていても繰り返しが多いため、慣れると速い。
五軸でまとめる「集約加工の効率」と、3軸で分ける「分散加工の速度」を、案件ごとに比較する視点が必要でした。
判断に使える指標として、C社は以下を整理しました。
- 難削材比率:全加工案件に占める難削材案件の割合。
- 平均段取り時間:1案件あたりの段取り所要時間の平均。
- 設備占有時間:五軸が段取り・加工・待機で占めている時間の割合。
- 月間回転数:月の稼働日数に対して、案件の切り替え回数がどれくらいあるか。
C社では、難削材比率の低下と段取り時間の比率増加が同時に起きていました。
この2つが重なると、五軸の保有合理性は急速に下がります。
C社が整理した4つの判断指標
| 指標 | 内容 | 見るべきポイント |
|---|---|---|
| 難削材比率 | 全加工案件に占める難削材案件の割合 | 低下傾向なら五軸の強みが活きにくい |
| 平均段取り時間 | 1案件あたりの段取り所要時間の平均 | 加工時間に対して比率が高いほどボトルネック化 |
| 設備占有時間 | 五軸が段取り・加工・待機で占める時間の割合 | 高すぎても「待たせすぎ」の場合がある |
| 月間回転数 | 稼働日数に対する案件切り替え回数 | 回転数が低い=段取りに時間を取られている可能性 |
レイアウト再編が突きつけた現実
動線の最適化
C社が五軸売却の判断を固めた直接のきっかけは、工場レイアウトの再編計画でした。
受注増加に対応するため、3軸マシニングセンタを2台増設する計画が持ち上がった。
しかし床面積には限りがあります。
現状のレイアウトで増設しようとすると、どこかを動かすか、何かをなくすかしなければならない。
工場全体の動線を改めて書き出してみると、五軸が工場の中央付近に置かれていることがわかりました。
搬入・搬出の動線が五軸の周囲を迂回する形になっており、移動距離が長くなっていた。
稼働中の機械が動線の障害になっている状態は、生産性の観点から見過ごせない問題でした。
設備密度と生産性
工場の床面積に対して、どれだけの加工能力が詰まっているか。
これを「設備密度」として考えると、五軸1台が占める面積は3軸1台より大きい。
五軸が持つ加工能力を十分に活かせている状態であれば、その面積は正当化できます。
しかしC社の状況では、五軸の稼働の中身が変わっていた。
難削材・複雑形状の案件が減り、五軸でなくてもよい加工が増えていた。
その状態で大きな面積を占有し続けることは、スペース効率の観点から合理的ではない。
「この面積に五軸を置き続けることで、何を得ているか」を問い直したとき、答えが出にくくなっていました。
空間コストの再計算
C社はこの段階で、五軸の保有コストを改めて試算しました。
機械の減価償却費、定期メンテナンス費、消耗品費に加えて、床面積の賃料換算コスト。
さらに、五軸が占めるスペースに3軸2台を置いた場合の加工能力の差。
試算の結果、五軸1台を維持するコストで、3軸を複数台稼働させた方が現在の受注構成には合っている、という結論が出ました。
これは「五軸が不要」という話ではありません。
「今の受注構成に対して、どの設備が最も合理的か」という問いへの答えです。
五軸保有コストの再計算要素
| コスト要素 | 内容 |
|---|---|
| 減価償却費 | 五軸本体の会計上の費用化分 |
| 定期メンテナンス費 | 保守・点検にかかる固定費 |
| 消耗品費 | 工具・周辺消耗品の費用 |
| 床面積の賃料換算コスト | 五軸が占有するスペースを賃料相当額に換算 |
| 比較対象 | 同面積に3軸2台を置いた場合の加工能力差 |
なぜメーカー下取りではなく買取業者だったのか
更新前提と今回の違い
C社もまず、導入時のメーカー・ディーラーに相談しました。
返ってきた提案は、五軸の最新機種への更新を前提とした下取りプランでした。
新しい五軸を入れるなら下取りで価値をつける、という構造です。
しかしC社の判断は「五軸を減らしてスペースを作る」でした。
新しい五軸は要らない。3軸を入れたい。
更新前提の下取りスキームは、今回の目的とまったく合いませんでした。
スペース最適化の優先順位
C社がレイアウト再編で最優先にしたのは、「いつまでに3軸2台を稼働させるか」というスケジュールでした。
受注は今も入ってきている。
ライン再構築を早く完了させないと、受注対応が追いつかなくなる。
この状況では、売却の手続きが複雑になる選択肢は取れません。
現状渡しで、搬出まで一括対応してくれる買取業者の方が、スケジュール管理しやすかった。
「いくらで売るか」より「いつスペースが空くか」が判断の軸でした。
売却→ライン再構築のスピード
買取業者との交渉から搬出完了まで、C社の場合は約3週間でした。
搬出後、その週のうちに新しいマシニングセンタの搬入が始まりました。
設備の入れ替えというよりも、「ライン再構築のトリガー」として売却を位置づけていたからです。
売却して終わりではなく、売却してから始まる、という順序でした。
五軸がなくなったスペースに3軸2台が並んだ翌月から、月間加工件数が増加しました。
C社の経営者は「五軸を売ったのではなく、ラインを買い直した」と表現しています。
忙しい工場こそ設備を疑うべき理由
以下の状態が重なっている場合、設備構成をライン全体で見直すことをおすすめします。
「売るべき」とは言いません。ただ、「この設備が今のラインに本当に合っているか」という問いを後回しにすると、詰まりは解消されません。
① 五軸の占有率が高すぎる場合
段取り・加工・待機を合わせた五軸の占有時間が、工場全体の稼働時間に対して高い比率を占めている場合、その機械が「使われすぎている」か「待たせすぎている」かのどちらかです。
どちらの場合でも、ボトルネックになっている可能性があります。
② 難削材比率が低下している場合
受注の中で難削材・複雑形状の案件が減り、五軸の本来の強みが活きる仕事が少なくなっている場合、五軸が過剰スペックになっていることがあります。
受注構成の変化は、気づかないうちに進んでいることがあります。
③ 段取り時間がボトルネックになっている場合
段取り時間が加工時間を上回るケースが増えている場合、設備構成よりも案件の割り付け方に問題があることがあります。
ただし五軸のプログラム準備が段取りを長引かせている場合は、設備側の問題でもあります。
④ 3軸増設の方が合理的な場合
現在の受注構成で試算したとき、五軸1台の維持コストより3軸複数台の稼働の方が生産能力・コスト両面で優れているなら、設備入れ替えを検討する根拠になります。
試算せずに「なんとなく五軸は必要」と感じている場合は、一度数字で確認する価値があります。
ライン全体で考えるべき理由
自動車業界では試作スピードの短縮が求められるという動きもあります。
量産試作の比率が増えている、と感じる企業もあります。
自動化やライン化への投資を優先する動きが見られるケースもあります。
こうした変化に対応するためには、「この機械を持ち続けるべきか」ではなく、「このラインで今後の受注に対応できるか」という問い方が必要です。
五軸は強力な設備です。
ただし、今の受注構成・工場スペース・人員体制に対して最適な設備であるかどうかは、別の問いです。
C社が売却後に言っていたのは、「五軸を売ったことで、工場の動きが軽くなった」ということでした。
設備が減ったのに、生産性が上がった。
それは「五軸が不要だった」という話ではなく、「今の自分たちには合っていなかった」という話です。
まず自社の五軸について、難削材比率・段取り占有時間・スペースコスト・今後の受注見込みを一枚の表に整理してみてください。
設備を「持っているから使う」から「使うから持つ」への発想の転換が、ライン再構築の出発点になります。
五軸のご相談をお受けする際、「稼働率は高いのに生産性が上がらない」というお悩みを伺うことがあります。そうした場合、設備そのものよりも割り付けの問題であったケースが散見されます。
設備を減らすことが正しいとは限りませんが、棚卸しの結果、レイアウトとラインの組み方そのものを見直す方が効果が大きい、というご相談も実際に多くあります。
編集長プロフィール
アスメディア 河野(設備活用コンサルタント)
2011年よりリユース業界に関わり、現在は五軸マシニングセンタをはじめとする工作機械の買取査定・売却相談に携わる。機械そのものの技術的知見だけでなく、「いつ売るべきか」「どう売れば手取りを最大化できるか」という経営判断のサポートを得意としています。NHK朝のニュースや、日経新聞朝刊でも紹介されたことがあります。居酒屋で飲むより、バーベキューで昼飲みをするのが大好き。40代の10年間で100回はバーベキューやりました。独立前は江東区のIT会社でソフトウェアの営業や、六本木ヒルズでヤフーストア向けの営業をしていました。
お問い合わせ
機械の買取査定・ご相談はこちらからお気軽にお問い合わせください。